在纸箱包装行业中,瓦楞纸板生产线是决定产能、品质与自动化程度的核心装备。从三层、五层到七层瓦楞纸板生产线,不同层数对应不同的纸板强度、厚度及应用场景。与此纸箱机械设备中的电动包角、地缸等辅助装置,也在整线效率与产品精度上扮演着关键角色。本文将围绕三五七层瓦楞纸板生产线的基本配置,以及电动包角与地缸在机械设备中的作用进行系统说明。
一、三层、五层、七层瓦楞纸板生产线的区别
瓦楞纸板生产线按瓦楞层数通常分为三类:
- 三层瓦楞纸板生产线:由一层面纸、一层瓦楞芯纸、一层里纸组成,即单瓦楞纸板。常见楞型为A、B、C、E等单独楞型,适合轻型包装、快递箱、内包装盒等。
- 五层瓦楞纸板生产线:由面纸、瓦楞芯纸、中纸(夹层)、第二层瓦楞芯纸、里纸组成,即双瓦楞纸板,如AB楞、BC楞、BE楞等组合。强度明显高于三层,广泛用于家电、家具、工业品运输包装。
- 七层瓦楞纸板生产线:由面纸、三层瓦楞芯纸与两层中纸、里纸组合,即三瓦楞纸板,常见AAA、AAB、ABB等楞型组合。七层线生产出的纸板厚度大、抗压强度高,适用于重型机械、精密仪器、出口重型包装及冷链物流箱。
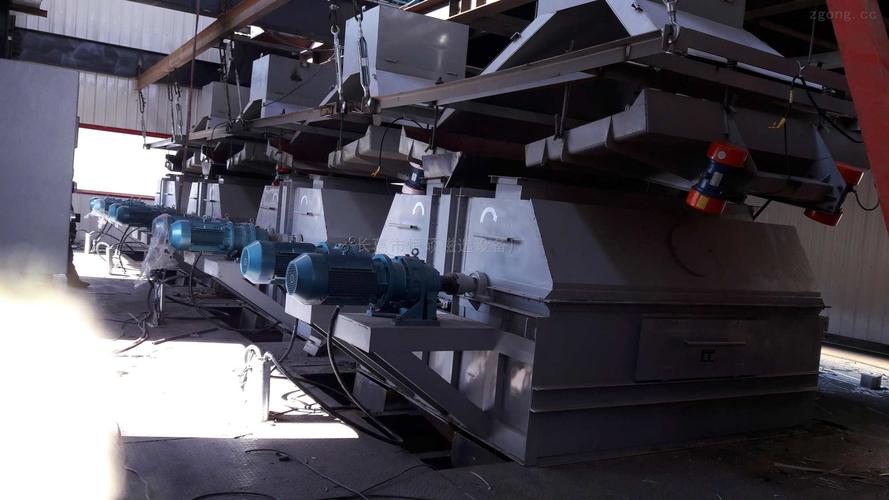
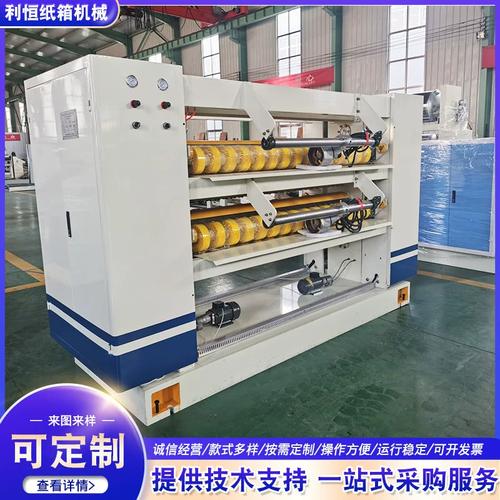
随着层数增加,瓦楞纸板生产线的糊机、三重预热器、双面机、纵切压线机、横切机等单元配置也需相应增强。例如七层线对张力控制、温度控制、胶量控制以及同步精度要求更高,整线长度和功率也明显上升。
二、纸箱机械设备的关键组成部分
纸箱机械设备并不只有瓦楞纸板生产线,还包括后道印刷、开槽、模切、粘箱、打包等环节。从整厂角度看,常见设备包括:
- 瓦楞纸板生产线(单面机、双面机、纵横切、堆码机);
- 水性印刷开槽模切机;
- 自动粘箱机、钉箱机;
- 电动包角机、地缸等辅助机械;
- 废纸打包机、物流输送系统。
其中,电动包角与地缸虽然体积不大,但在纸板流转、成型和定位中起着不可忽略的作用。
三、电动包角在纸箱机械中的作用
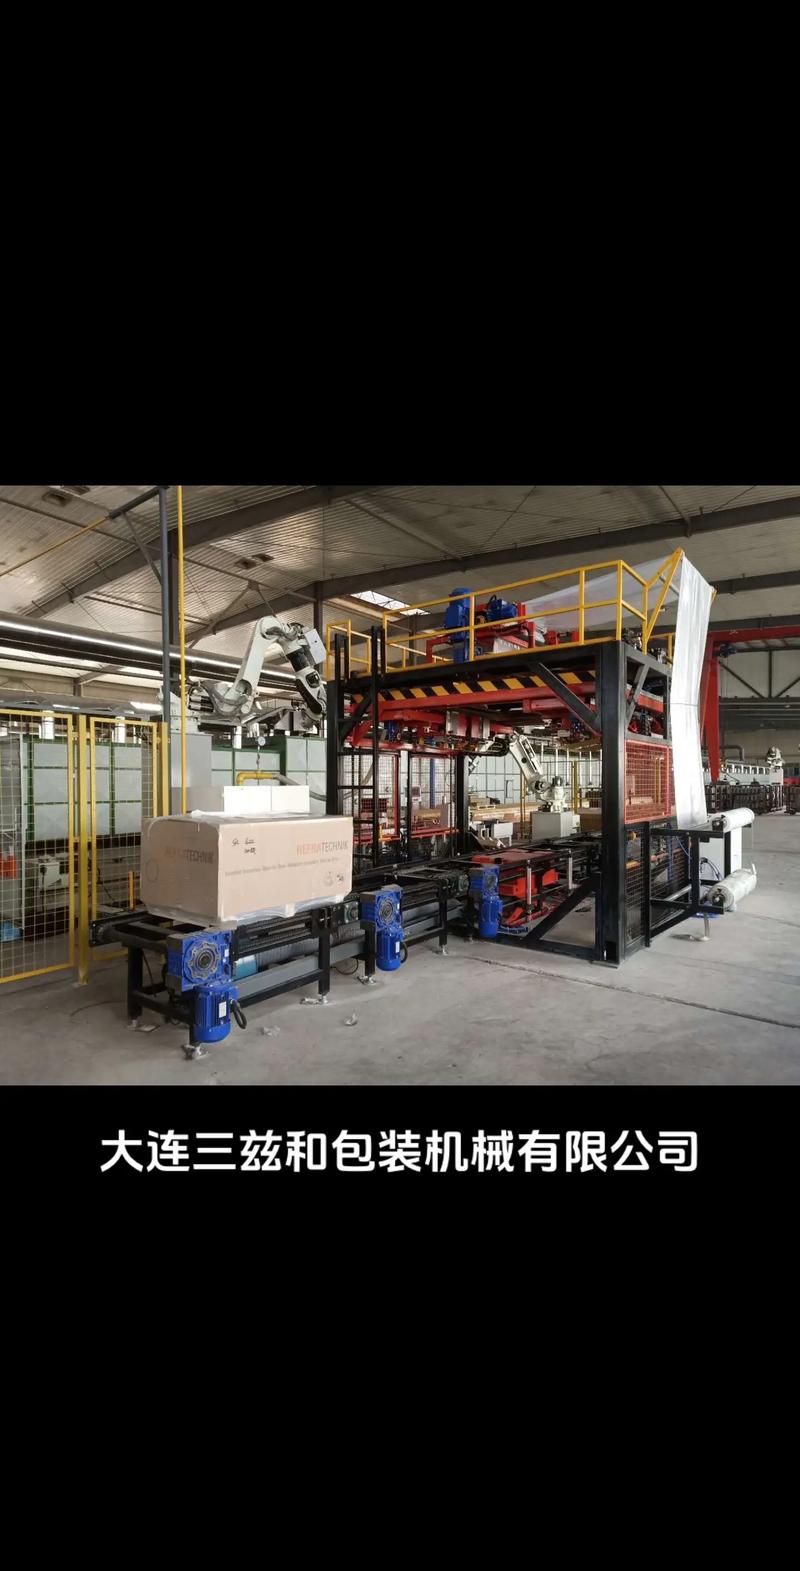
电动包角通常用于纸板生产线后端的纸垛整理和输送环节,主要功能包括:
- 对堆码后的瓦楞纸板进行四角对齐与固定;
- 配合输送带或托盘完成纸垛换向、推送;
- 减少人工搬运带来的纸板折损与边角破损;
- 通过电动控制实现包角角度、行程与速度的调节。
在三五七层瓦楞纸板生产线中,纸板越厚、层数越多,垛重越大,普通手动包角难以满足稳定性要求。电动包角能够与生产线的PLC系统联动,在横切、堆码之后自动完成纸垛包角定位,提升整线自动化水平。
选择电动包角时,需要关注:
- 电机功率与控制方式(异步电机、伺服电机或步进电机);
- 包角行程与推力是否适配七层重载纸垛;
- 结构强度、导轨耐磨性及防护等级;
- 是否支持手动/自动切换,便于调试与维护。
四、地缸在瓦楞纸板生产线中的作用
在瓦楞纸板生产线的行业术语中,“地缸”常指安装在地面以下或地坑中的退纸、牵引或辅助平衡装置,也有时将驱动纸卷轴升降、纠偏的系统称为地缸。其典型作用如下:
- 辅助原纸架(无轴纸架)从地面位置就位纸卷,降低上纸高度;
- 在地坑式走纸系统中稳定纸幅张力,降低断纸率;
- 配合电动装置与液压系统,实现纸卷轴升降、横向纠偏与制动;
- 为纵切、横切前方提供平整、张力稳定的纸幅条件。
现代高速瓦楞纸板生产线对地缸的要求趋向电动化、数控化。传统气动或液压地缸正逐步引入伺服电动控制,实现更快响应、更精准同步,并与整线飞剪控制、自动接纸系统配合。
五、三五七层生产线与辅助设备的合理配置
不同层数的瓦楞纸板生产线,在配套纸箱机械设备和辅助装置时应有清晰规划:
- 三层瓦楞纸板生产线:可选择标准型电动包角配合轻型地缸,重点控制速度与换单灵活度,适合中小纸箱厂产品种类多的特点。
- 五层瓦楞纸板生产线:建议采用加固型电动包角和自动液压/电动地缸,配合双层堆码与自动物流,保证双瓦纸垛稳定性与印刷开槽的定位精度。
- 七层瓦楞纸板生产线:明显重型配置,应选择重载电动包角与大承载力地缸,纸板物流区的地服、顶升与输送机构需加宽、加厚,与横切机和堆码机形成联动,避免重型纸板在流转中的弯曲与分层。
整套纸箱机械设备还应考虑能耗、人工工位降低和维护便捷性。电动装置相比传统方式维护简单,但必须重视防尘、防水和过载保护。尤其在七层线中,电气控制系统应从单机控制升级为集中监控,将包角、地缸、纸架、纵切、横切纳入同一控制平台。
六、
瓦楞纸板生产线的三层、五层、七层配置决定了纸板的基本结构与应用范围,而纸箱机械设备中的电动包角和非标辅助装置——地缸、退纸系统等——则明显影响整线的稳定性、自动化程度及产品质量。对纸箱企业而言,选型时不只需要比较个别设备的价格,更应对动力配置、联动能力和后期维护成本进行系统考虑。只有合理配置瓦线主机与辅助机械,并根据产品结构选择合适的层数配置,才能在当前精品包装和重型包装并重的市场环境中保持竞争优势。